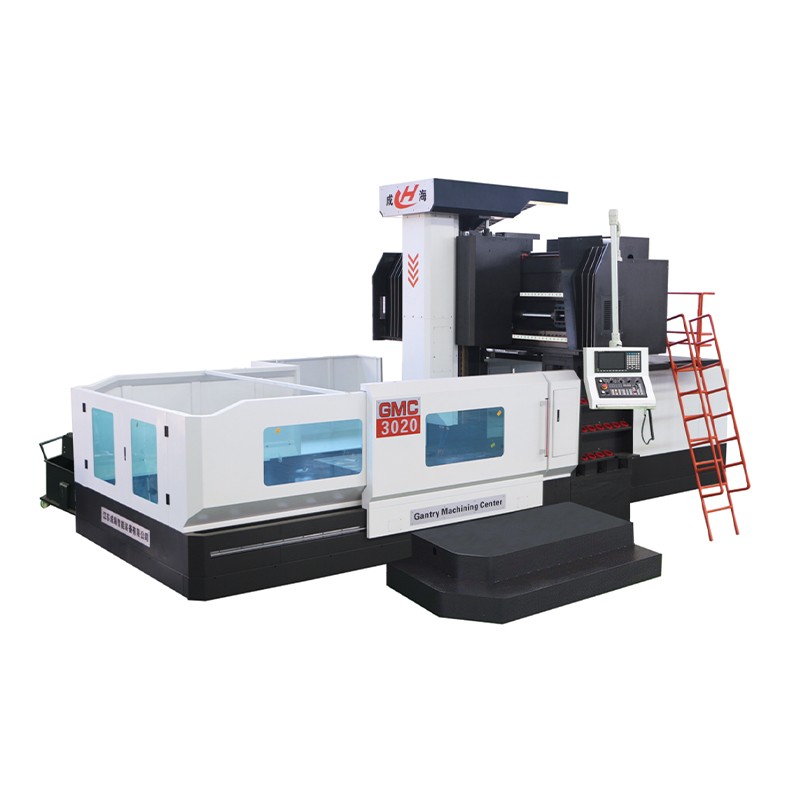
GMC3020龙门加工中心主要技术描述
龙门加工中心是成海数控在充分发挥自我优势的基础上、通过消化吸收国际先进技术,自主开发研制的工作台移动式龙门加工中心系列产品。具备铣削、镗削、钻削(钻、扩、铰)、攻螺纹、锪削等多种加工功能。适用于汽车、模具、航空航天、包装、五金等各种机械加工领域的需求。
主要结构
该机床为龙门框架固定,工作台移动结构,主要由工作台、床身、立柱、横梁、滑鞍、滑枕、液压系统、润滑系统、冷却过滤系统、排屑装置、旋转式操作面板以及电控系统等部件组成。
各坐标轴定义:
X轴:工作台在床身上做前后纵向运动;
Y轴:滑枕、滑鞍部件在横梁上沿导轨作左右横向运动;
Z轴:滑枕在滑鞍上沿导轨作上下垂直运动;
床身(X轴)
床身和工作台材料均选用高强度优质铸铁,树脂砂造型。X轴导轨采用重载导轨支撑结构,各滚柱直线导轨上根据力学原理合理布局高承重滑块位置和数量,从而使机床得到高刚性和长久稳定的精度。
传动系统采用交流伺服电机,通过低背隙减速器后,带动重载荷滚珠丝杠旋转,实现X轴的直线往复运动,丝杠支撑采用两端固定预拉伸结构。
立柱横梁(Y轴)
立柱横梁大件采用高强度优质铸铁,树脂砂造型。
横梁导轨采用阶梯式结构,横梁截面大,导轨跨距大,主轴中心到Z轴导轨面距离短,翻转力矩小,结构刚性好。Y轴导轨选用进口重载导轨支撑,此结构抗震性能好,刚性强,稳定性佳。
传动系统采用交流伺服电机,通过低背隙减速器、高刚性联轴器联接后,直接带动重载荷滚珠丝杠旋转,实现Y轴的直线往复运动,丝杠支撑采用两端固定预拉伸结构。
滑鞍滑枕(Z轴)
滑鞍、滑枕采用高强度优质铸铁,树脂砂造型,导轨副采用滚柱线轨结构,强力润滑系统,配合大扭矩伺服电机和氮气平衡缸,使滑枕部动态特性好,启停反应更快。
Z轴伺服系统采用交流伺服电机,通过高刚性联轴器联接后,直接带动重载荷滚珠丝杠旋转,实现Z轴的高精度往复运动,丝杠支撑采用两端固定预拉伸结构。
主轴采用优质合金钢,渗碳淬火,主轴轴承组件选用进口高精密主轴轴承,并配置主轴恒温冷却系统,主运动配置同步带轮传动,也可选用全齿轮传动,通过自动换档实现高、低两档变速,在每档速度内无级调速。
润滑系统
整机的导轨和丝杠均采用定量润滑系统,能够对各润滑点的供油周期和供油量进行调整,并通过电气系统控制实现全自动集中润滑。
冷却系统
恒温冷却系统能够有效对主轴系统及齿轮变速箱进行冷却,保证机床主运动的精度稳定;
刀具冷却系统即切削液装置和切削吹气装置,能够及时带走加工过程产生的热量。
排屑装置
分布在工作台两侧各一套螺旋排屑器和提升链板式排屑器。
其它配置说明
1、工作区域配照明灯,适应夜间工作。
2、机床配三色灯,提示程序运转、工作循环完成和故障报警三种信息。
安装条件
a、温度
工作环境温度17℃~25℃,理想温差±2℃
若被加工零件的要求不高,环境温度范围可放宽到10℃ - 40℃
b、湿度
连续: 75%以下(不结露) 短时间: 95%以下(不结露)
c、安装场所条件
1.不受外部振动影响以及电器干扰。
2.避免阳光直射机床。
3.避免直接触外界风、气及调温的冷、热风。
4.机床附近避免设置暖气等热源。
5.空气中粉尘浓度不得大于10mg/m³,不得含酸、盐和其它腐蚀气体。
6.避免漏水、浸水。
d、电 源:3相380V;50Hz±1Hz
执行参考标准
本产品执行安全标准:《GB 15760-2004 金属切削机床安全防护通用技术条件》和《GB 5226.1-2008 机械电气安全机械电气设备第1部分: 通用技术条件》;其质量精度执行标准《GB/T19362.1-2003 龙门铣床检验条件精度检验第1部分固定式龙门铣床》。本产品的设计、生产、制造、交付过程实施标准《GB/T 24001-3020环境管理体系要求及使用指南》。
3020龙门加工中心主要技术参数 | |||
加工范围 | X轴行程 | mm | 3000 |
Y轴行程 | mm | 2000 | |
Z轴行程 | mm | 900 | |
龙门跨距 | mm | 2000 | |
主轴端面至工作台距离 | mm | 200-1100 | |
工作台 | 工作台面积 | mm | 3000*1600 |
最大承重 | T | 10 | |
T型槽数量 | No. | 9 | |
T型槽尺寸/间距 | mm | 22-180 | |
主轴 | 驱动方式 | 皮带式传动 | |
主轴转速 | rpm | 6000 | |
主电机功率 | kW | 22/26 | |
主轴扭矩 | Nm | ≈570 | |
主轴锥度及规格 | BT50 | ||
拉钉规格 | |||
主轴直径 | mm | 190 | |
进给驱动 | X、Y、Z快移速度 | m/min | 10/10/8 |
X、Y、Z三轴扭矩 | Nm | 36/36/36 | |
X、Y、Z进给速度 | mm/min | 1-10000 | |
刀库 (可选配) | 刀库容量 | No. | 24 |
刀库形式 | 刀臂式 | ||
刀柄形式 | BT50 | ||
刀具最大直径/邻空位 | mm | Φ110/Φ220 | |
刀具最大长度 | mm | 350 | |
刀具最大重量 | kg | 15(立式) | |
导轨 丝杆规格 | 线轨 | mm | 三轴滚柱X:55*5 Y:55*3 Z:55*3④导轨 |
丝杆 | mm | X R63/Y.Z R50 | |
定位精度(执行标准GB/T19362.1-2003 | X轴 | mm | 0.032 |
Y轴 | mm | 0.024 | |
Z轴 | mm | 0.020 | |
重复定位精度 (执行标准GB/T19362.1-2003 | X轴 | mm | 0.016 |
Y轴 | mm | 0.013 | |
Z轴 | mm | 0.010 | |
机器重量 | kg | 26000 | |
机器尺寸 | 长*宽*高 | mm | 7500*4600*4600 |
数控系统 | 三菱 | M80 | |
三、GMC3020龙门加工中心主要配置清单
标准配置 | |||
1. | 数控系统:三菱M80 | 6. | 机内自动排屑装置 |
2. | 主轴伺服同步带传动 | 7. | 刀具冷却系统 |
3. | Z轴氮气平衡系统 | 8. | 三色灯、照明灯 |
4. | 气动、液压、集中润滑系统 | 91. | 常用维修工具 |
5. | 机床局部防护 | ||
四、GMC3020龙门加工中心主要随机供应附件清单
正常供应附件 | |||
序号 | 名称 | 数量 | 备注 |
1 | 地脚螺栓及机床垫铁等 | 全套 | |
2 | 通讯电缆 | 5米 | |
3 | 常用维修工具 | 1套 | |
随机文件
序号 | 名称 | 数量 | 备 注 |
1 | 机械使用说明书 | 1份 | |
2 | 出厂合格证 | 1份 | |
3 | 装箱单 | 1份 | |
4 | 电气原理图 | 1份 | |
5 | 加工中心系统操作说明书 | 电子版 | |
6 | 维修说明书 | 电子版 | |
7 | 参数说明书 | 电子版 | |
8 | 加工中心系统通用 操作说明书 | 电子版 | |
3020龙门加工中心主要采购件清单 | ||
序号 | 名称 | 品牌 |
1 | 铸件 | 锦润/亿和/飞恒 (HT300) |
2 | Y/Z轴丝杠 | (台) 上银/银泰 |
3 | 直线导轨 | (台) 上银/银泰 |
4 | X轴丝杠 | (台) 上银/银泰 |
5 | 滚珠丝杠轴承 | (日)NACHI |
6 | 气动系统主要元器件 | (台)金器 |
7 | 润滑系统主要元器件 | 宝腾 |
8 | 主要电气元器件 | (台)明伟 / (法)施耐德 |
9 | 油温冷却机 | (中)联宽 |
10 | 联轴器 | (中)瑞迪 |
11 | 钢板防护拉板 | (中)六鼎 |
12 | 风琴防护拉板 | (中)六鼎 |
注:视供应商的交货期/技术改进等原因,制造商保留更换其他品牌的权利。
六、GMC3020龙门加工中心客户安调准备表
序号 | 项目 | 要求 | |
*机床基本情况要求* | |||
1 | 机床地基情况 详见《地基图》 | 地基承受载荷8-10吨/平方米 | |
地基周围无振源,无干扰 | |||
预留孔深度为450mm | |||
2 | 二次灌浆养护时间(以最后一次灌浆时间开始计算) | 普通水泥养护时间不少于20天 | |
快硬水泥养护时间不少于7天 | |||
3 | 进线电源准备 | 3相380V±10V;50Hz±1Hz,65kVA(标准)用户提供从电源到机床的电源线 | |
4 | 压缩空气接入准备(气枪,气管) | 压缩空气:≥0.5MPa,≥500L/min(ANR)用户提供从气源到机床的Ø10气管 | |
5 | 二次灌浆用快干水泥 | 地基预留孔总的体积:0.6m³,用户准备二次灌浆水泥和灌浆工具 | |
6 | 清洗用油及器皿 | 洗油(汽油或煤油)10L,棉质抹布若干 | |
7 | 机床需加润滑油及切削液 | 详见《GRU36Ⅱ×80推荐用油和油脂》 | |
*机床出厂前需确认事宜* | |||
8 | 运输路况确认 | 根据厂房及周围路况确认运输方式 | |
9 | 厂房门尺寸 | 满足机床最大部件的净运输尺寸 | |
10 | 厂房高度 | 依照厂房实际高度情况确认起吊方式 | |
11 | 机床安装吊具准备情况 | 内容详见专用吊具清单 | |
12 | 行车吨位及台数 | 要求一台35吨以上的行车 | |
13 | 开箱安装辅助人员(几名) | 客户准备开箱工具进行包装箱的拆卸与清点 | |
14 | 机床测量的工具量具准备情况 | 依照合同商定的准备清单核对 | |
15 | 验收试切准备 | 依照合同有关条款要求准备核对 | |
*客户自备专用吊具清单* | |||
16 | 直径为30mm,长度5.5米钢丝绳 | 4根 | |
17 | 直径为20mm,长度2米钢丝绳 | 2根 | |
18 | 直径为40mm,长度4米的锦纶吊绳(棉绳) | 2根 | |
19 | 10吨的手拉葫芦 | 1个 | |
七、GMC3020龙门加工中心推荐用油和油脂表
名称 | 容量 | 润滑油粘度 | 备注 | ||
恒温系统 | 主轴组冷却 | 液压油 | 10L | ISO VG32 | 根据机床使用情况,建议一年更换一次 |
齿轮箱 | |||||
推荐品牌(任选) | 海纳根HNK-10# | ||||
Mobil DTE 24 UT | |||||
Shell Tellus S2 MX 32 | |||||
集中润滑系统 | 三轴丝杠润滑及线轨、滑动导轨 | 导轨油 | 6L | ISO VG68 | 根据机床设置的油位报警信号供给 |
推荐品牌(任选) | 海纳根HNK-2# | ||||
Mobil Vactra NO.2 | |||||
Shell Tonna S2 M 68 | |||||
刀库系统润滑(特殊供应部件) | 刀库内设油池 | 齿轮油 | 8L | ISO VG150 | 根据机床使用情况,建议一年更换一次 |
推荐品牌(任选) | 海纳根HNK-Hp5# | ||||
Mobilgear 600 XP 150 | |||||
Shell Omala S2 G 150 | |||||
换刀臂扣爪、顶刀爪尖部和倒刀滑块 | 黄油 | 适量 | -------- | 每周一次 | |
八、成海数控售后服务承诺书
尊敬的用户:
成海数控有限公司是一家专业制造立式加工中心、卧式加工中心、龙门加工中心的企业,公司本着“质优为先、管理为本、客户至上、持续发展”的方针,坚持以人为本,开拓创新,精益求精的管理理念,用一流的人才,一流的技术,一流的管理为广大客户提供优质的产品,让客户买得称心、用得舒服、用后放心,特向国内外新老用户承诺如下:
一、严格按国际质量体系认证标准来规范我们的产品设计、制造、安装、售后服务行为,用我们的真诚、热情、执着和追求,全心全意为客户奉献最佳的设备配置方案一流的产品质量,周到的安装、维修服务。
二、为方便客户及时传递安装、维修信息,我司设置了售后服务热线,欢迎随时拔打垂询。
三、为保证在第一时间内赶到安装、维修现场,我公司司已为之建成了体系完整、功能齐全的密集型销售、售后服务网络。保证在最短的时间内为您解除后顾之忧。
四、我公司对售出产品的“三电四十八”服务规定是两年保修、终身维护。出现影响使用故障的设备。保证3小时内电话回复,电话中解决不了的48小时内到达用户现场维修。
五、热忱欢迎广大新老用户,以一次合作、终身为友为信条,经常向我们提供产品设计、产品质量和售后服务方面的改进方案和建议。
以上各点售后服务承诺,我们一定信守诺言,言必行、行必果。我们将与广大客户共创双赢!
江苏成海智能装备有限公司
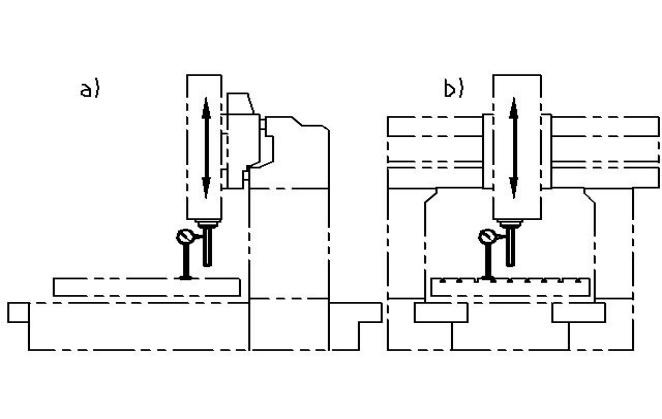
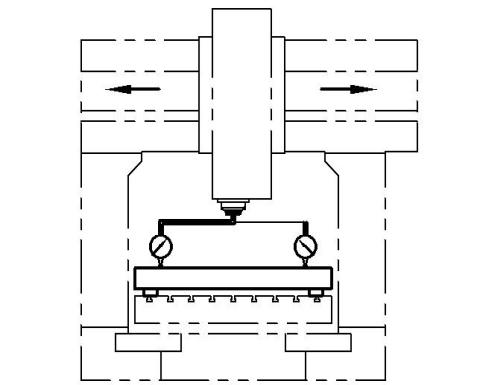
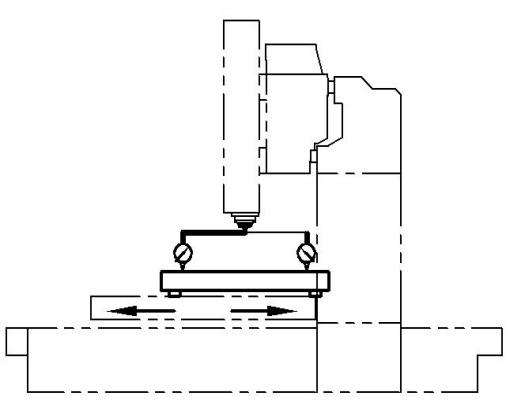
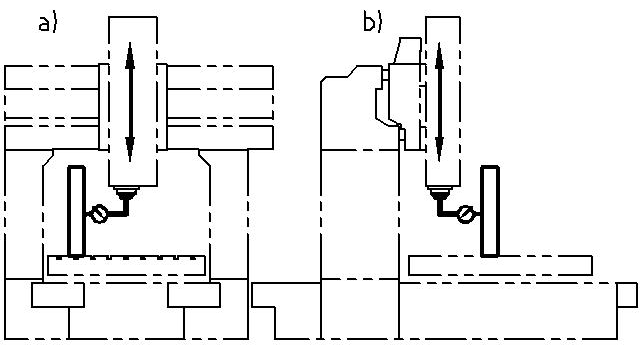
GMC3020龙门加工中心设备精度表 | |||
NO | 测试项目 | 示意图 | 允许误差 |
1 | Z轴轴线运动和Y轴轴线运动间的垂直度 |
| 0.020/500 |
2 | Z轴轴线运动和X轴轴线运动间的垂直度 |
| 0.020/500 |
3 | X轴轴线运动和Y轴轴线运动间的垂直度 |
| 0.020/500 |
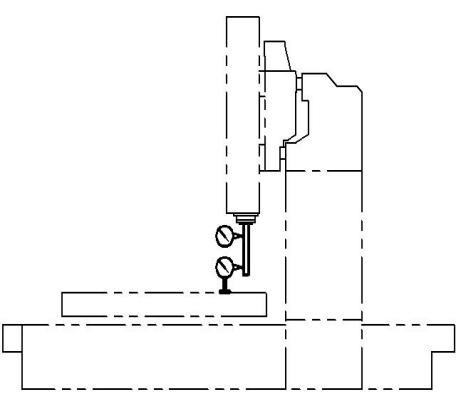
4 | 主轴轴孔的径向跳动: 靠近主轴端部。 b)距主轴端部300mm处。 |
| a)0.007 b)0.015 |
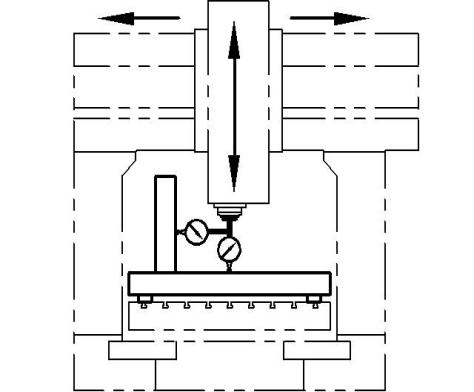
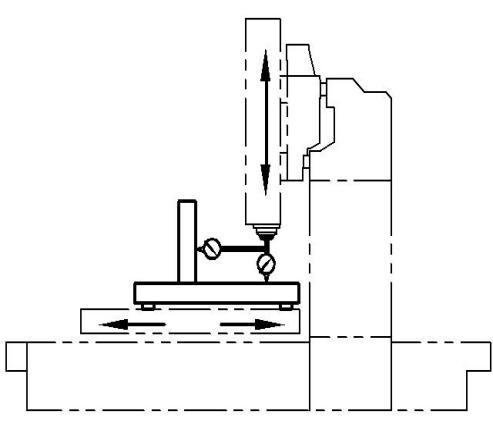
5 | 主轴轴线和Z轴线运动间的平行度: 在平行于X轴线的XZ垂直平面内。 在平行于Y轴线的ZY垂直平面内 |
| a)在300测量长度上为0.015 b)在300测量长度上为0.015 |
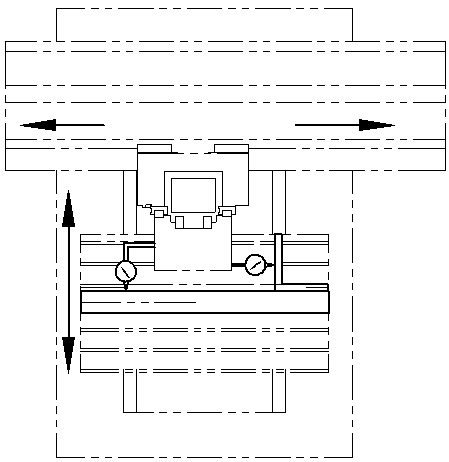
6 | 垂直铣头主轴旋转轴线对铣头沿Y轴线移动的垂直度 |
| 0.040/1000 |
7 | 垂直铣头主轴旋转轴线对工作台沿X轴线移动的的垂直度 |
| 0.040/1000 |
8 | 工作台面和Z轴线运动间的垂直度 a).在平行于Y轴线的ZY垂直平面内。 b).在平行于X轴线的XZ垂直平面内。 |
| a)0.020/500 b)0.020/500 |
|
上一篇:没有了
|
返回列表 |